Empecemos con tres preguntas. ¿Su planta tiene definido cuál es su estado de máxima eficiencia, escrito y con el comportamiento ideal de las variables? Si la respuesta es sí, ¿sabe cuánto tiempo estuvo ahí el mes pasado? Y si sabe eso, ¿sabe cuánto le costó de más el resto del tiempo?
Casi nadie puede responder las tres. La primera suele recibir un «sí, claro» que se vuelve «más o menos» cuando se pide por escrito: un setpoint de producción no es un estado de máxima eficiencia. La segunda casi nunca tiene respuesta. La tercera convierte esa brecha en plata.
Una señal sola no dice nada
El throughput de un molino sube. ¿Eso es bueno? Depende de lo que estén haciendo al mismo tiempo la potencia, la presión del ciclón y la finura del producto. Ninguna de las cuatro, por separado, explica el proceso.
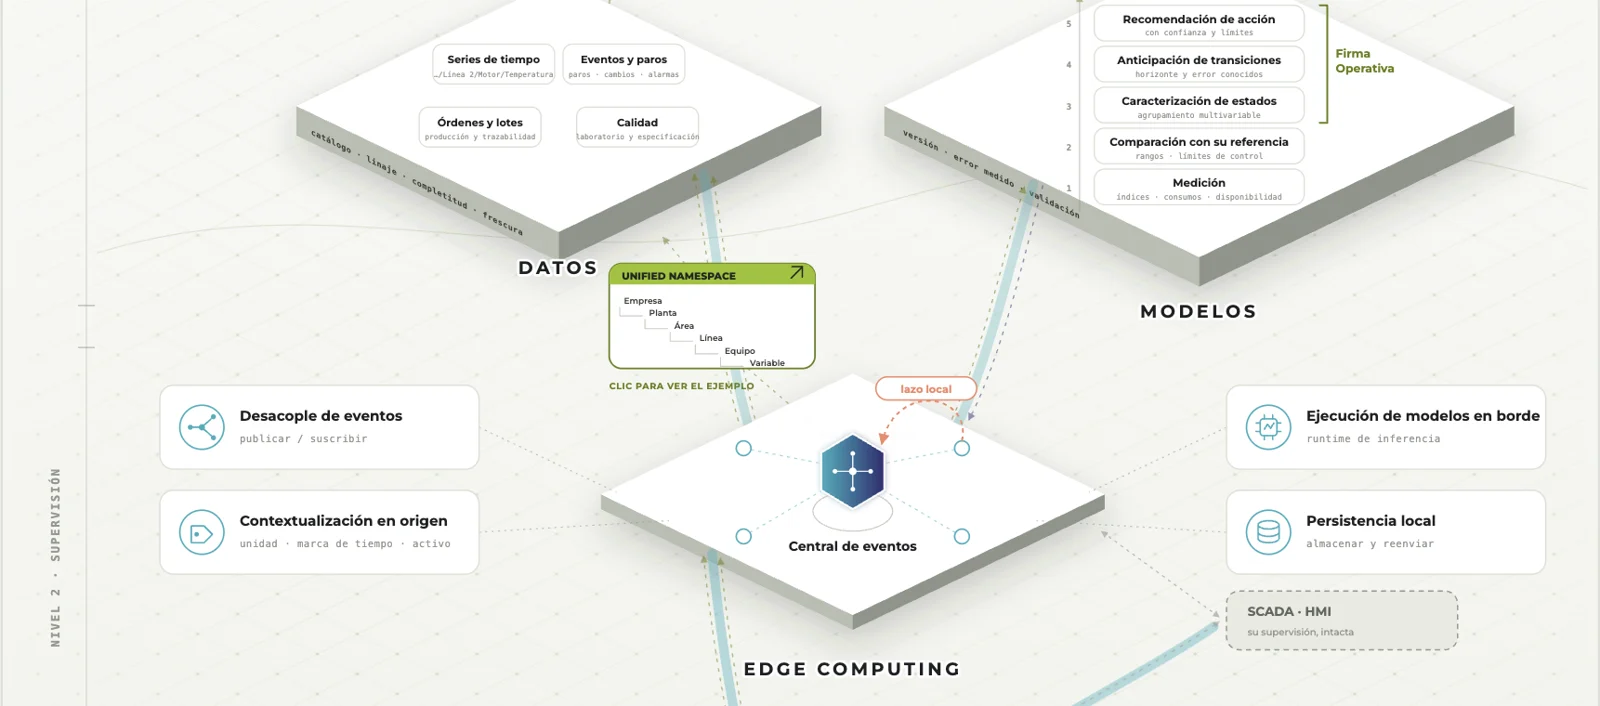
Cuando varias señales se mueven de cierta manera al mismo tiempo, forman una configuración reconocible. Se repite y tiene consecuencias. Eso es un estado operativo. El trabajo está en relacionar las señales que la planta ya mide, no en sumar más señales.
Cómo se encuentran los estados
Los estados los encuentra un algoritmo en la historia del proceso, sin que nadie le diga qué buscar. Tres decisiones lo separan de un ejercicio de agrupamiento cualquiera:
- Se mira cómo se mueve cada variable en una ventana de tiempo, además de su nivel. Sin eso, un estado definido por variabilidad es invisible.
- El número de estados sale de una medida de calidad y no se fija a mano.
- El algoritmo entrega candidatos. Los nombres y la validación los pone la planta: si los ingenieros reconocen el estado cuando lo ven descrito, quedó validado.
Cinco estados típicos
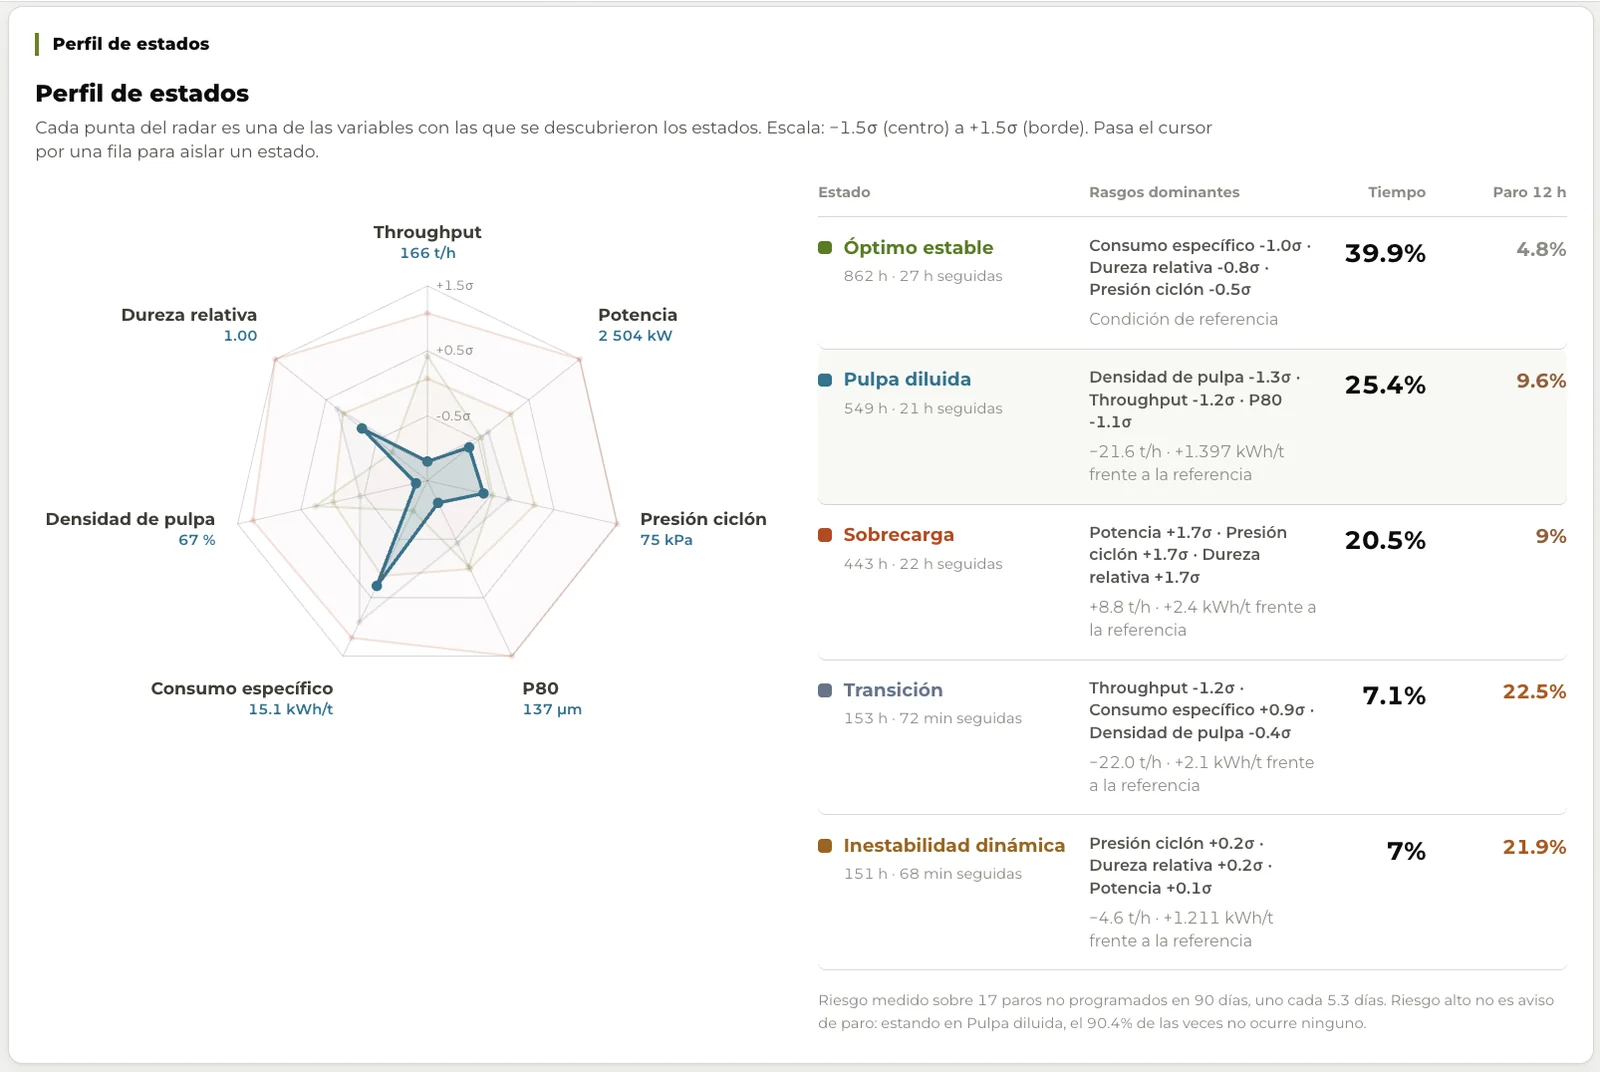
Cada proceso tiene su propia firma, pero estos son los estados que más se repiten en plantas continuas:
Cuatro preguntas que antes no tenían respuesta
| Pregunta | Qué muestra |
|---|---|
| ¿En cuál estado estoy y hace cuánto? | El estado actual y su permanencia |
| ¿Cuánto me cuesta este estado? | Producción no lograda y energía de más |
| ¿Hacia dónde va el proceso? | Con qué frecuencia pasó de un estado a otro |
| ¿Qué suele venir antes de esto? | De dónde venía cada vez que llegó aquí |
Producir más no siempre es capturar más valor
En un tablero de demostración con datos sintéticos de un molino de bolas, el estado «Sobrecarga» produce 9 toneladas por hora más que el estado de referencia. Aun así, su índice de captura de valor es 89 frente a 100: empuja el ritmo un 5 % y paga un 17 % más de energía por tonelada. Esa diferencia no aparece en un tablero de producción.
Las cifras de este ejemplo provienen de un tablero de demostración con datos sintéticos.
Del diagnóstico a la anticipación
Con los estados a la vista se puede leer hacia dónde va la operación. Si de todas las veces que el proceso estuvo en transición, seis horas después estaba en inestabilidad en buena parte de los casos, la planta tiene tiempo de ajustar antes de llegar ahí. Y la recomendación se hace solo sobre variables que alguien puede mover: una densidad de pulpa, una temperatura, una velocidad. La dureza del mineral se mide, no se ajusta.
Qué se necesita para empezar
- Un histórico del proceso con las variables que intervienen. Con seis meses se puede; con doce se trabaja mejor.
- Un activo o un grupo de activos relacionados bien delimitado.
- Alguien que conozca el proceso y valide lo que salga.
No hace falta instrumentación nueva ni tocar el control. Con los datos disponibles, en unas tres semanas se pueden mostrar los estados operativos del proceso.